اخبار

مونتاژ کابینت سفارشی: ستون ها اول، اجزای دوم

مونتاژ کابینت سفارشی: ستون ها اول، اجزای دوم

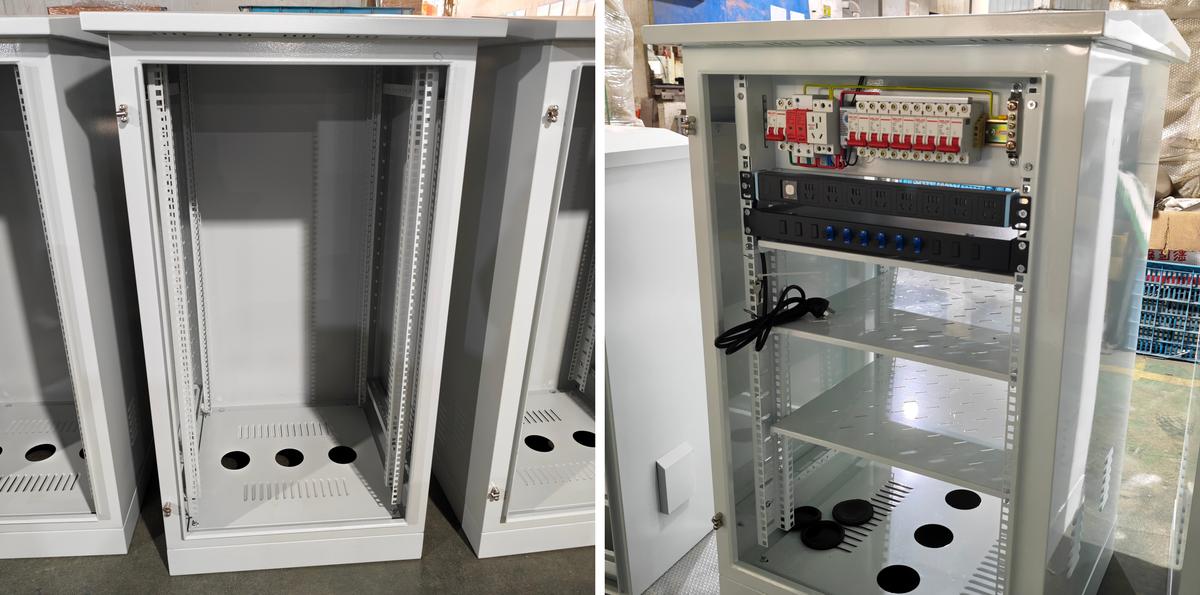
مونتاژ کابینت سفارشی در Ouyue Electric با سفارش جدید 80 واحد به یک مشخصات در حال انجام است. ورق فلزی و پوشش پودری کامل شده است، درها در محل مونتاژ باز می‌مانند و ستون‌ها، قفسه‌ها و اجزاء هر بار یک واحد وارد کابینت می‌شوند. کابینت های موجود در عکس ها بخشی از خطی هستند که اکنون در حال مونتاژ هستند.

یک مدل جدید داخل را تغییر می دهد، نه پوسته

یک مدل سفارشی جدید به ندرت پوسته را تغییر می دهد. تفاوت ها در داخل هستند: ابعاد کابینت، عمق ستون، تعداد قفسه ها، موقعیت های برش و کمیت اجزا. قبل از شروع کار، هر مورد در برابر طراحی مشتری بررسی می شود. همه 80 واحد از یک نقشه پیروی می کنند، بنابراین پوسته ها به صورت طراحی بریده می شوند و مونتاژ مطابق صفحه پیکربندی است.

ستون ها مبدأ هستند

مونتاژ کابینت سفارشی از ستون ها شروع می شود. یک جفت ستون داده کل کابینت است و قفسه ها، واحد توزیع برق رک و مدیران کابل همگی از ستون ها آویزان هستند. یک ستون با فاصله دو میلی متری، قفسه ها را از سطح خارج می کند، یک پله در پانل های جلویی قرار می دهد و یک شکاف قابل مشاهده در درب باز می کند. اندازه گیری های مورب ابتدا انجام می شود، و قبل از ادامه کار، دو مورب در فاصله دو میلی متری یکدیگر قرار می گیرند.

80 واحد، یک مبنا

ثبات در 80 واحد مونتاژ کابینت سفارشی ناشی از ابزارسازی است، نه از احساس. هنگامی که واحد اول موقعیت ستون را تعیین می کند، یک بلوک مکان یابی ساخته می شود و واحدهای بعدی روی همان بلوک می افتند، بنابراین هر جفت ستون در دسته بر روی یک مبنا قرار می گیرد. کار دسته‌ای به روشی خاص شکست می‌خورد: واحدهای منفرد عبور می‌کنند و همسایه‌ها نه. یک مشتری دو کابینت را در محل ردیف می کند، شکاف درب ها در ارتفاع های مختلف قرار می گیرند و تعمیر به معنای تنظیم مجدد ستون ها است.

عمق ستون از جلو به عقب به جای عادت، از عمق تجهیزات پیروی می کند. یک کابینت برای سرورها، ستون‌ها را به عقب می‌برد و یک شعاع خمیدگی برای کابل‌کشی در جلو باقی می‌گذارد، و یک کابینت برای تجهیزات شبکه، ستون‌ها را برای دسترسی به جلو می‌برد. ستون‌های یک کابینت سفارشی روی موقعیت‌های قابل تنظیم اجرا می‌شوند و مونتاژ هر جفت را به جای استفاده از چشم، برای طراحی قرار می‌دهد.

اجزاء از پایین به بالا

قطعات از پایین به بالا وارد می شوند، قطعات سنگین از پایین. ریل DIN بریکرها در بالا قرار دارد و واحد توزیع برق رک به جای صفحه پشتی روی ستون ها نصب می شود، بنابراین تماس سرویس نیازی به بیرون کشیدن کل واحد ندارد. قفسه ها با بارگذاری موقعیت می گیرند و تجهیزات سنگین تر به پایه نزدیک تر می شوند و مرکز ثقل را برای حمل و نقل و بلند کردن پایین نگه می دارند.

قفسه ها سوراخ هستند و سوراخ ها در حین کاهش وزن، گرما را تخلیه می کنند. چهار گوشه به ستون ها پیچ می شود و از جلو به عقب حرکت می کند. تجهیزات عمیق تر از قفسه یک براکت می گیرند، هرگز از لبه جلویی آویزان نمی شوند. فضای داخلی از استاندارد 19 اینچی پیروی می کند، بنابراین پانل های تجهیزات بدون آداپتور قرار می گیرند.

مرحله آنچه وارد می شود چرا در آن نقطه می نشیند
یکی جفت ستون 19 اینچی قفسه ها، واحد توزیع برق و مدیران کابل همه از ستون ها آویزان هستند
دو قفسه، ریل شکن، واحد توزیع برق قطعات سنگین ابتدا پایین می آیند، بنابراین سیم کشی نیازی به جابجایی مجدد تجهیزات ندارد
سه سیم کشی و جامپر اتصال درب پس از ثابت شدن اجزا، طول ها را برش دهید و مسیر واقعی را اندازه گیری کنید

سیم کشی و ارتینگ

سیم کشی کندترین مرحله مونتاژ کابینت سفارشی است. هر نقطه زمین در کابینت به یک میله ارت برنجی برمی گردد و هر صفحه تماس قبل از اینکه یک گیره شروع شود تمیز می شود. درب یک بلوز چسباننده سبز-زرد جداگانه به بدنه حمل می کند، زیرا دری که چند صد بار تاب می خورد نباید اتصال را از دست بدهد. عکس ها نشان می دهد که هادی زمین در حال حاضر از ناحیه جزء به بدنه در حال اجراست.

اندازه هادی به دنبال بار است، نه عادت. خط شکن و بار یکسان هستند، فاز خنثی مطابقت دارد و هادی زمین هرگز کوچکتر از نصف هادی فاز نیست. مسیرهای داخلی کانال کابل را در داخل ستون ها دنبال می کنند، با فاصله یکنواخت و بدون رسانایی که روی لبه قفسه فشار داده شده است.

ورودی های صفحه پایه

صفحه پایه دارای سه ورودی گرد است که هر یک به یک گیره لاستیکی تعبیه شده است. گیره تزئینی نیست. کابل از یک سوراخ فولادی عبور می کند، و به اضافه لبه بریده شده از یک ژاکت تحت ارتعاش می گذرد، بنابراین گرومت کابل را از فولاد نگه می دارد. تعداد ورودی ها از طرح کابل مشتری پیروی می کند و هزینه یک ورودی اضافی کمتر از یک ورودی گم شده است.

جریان دسته ای از طریق منطقه

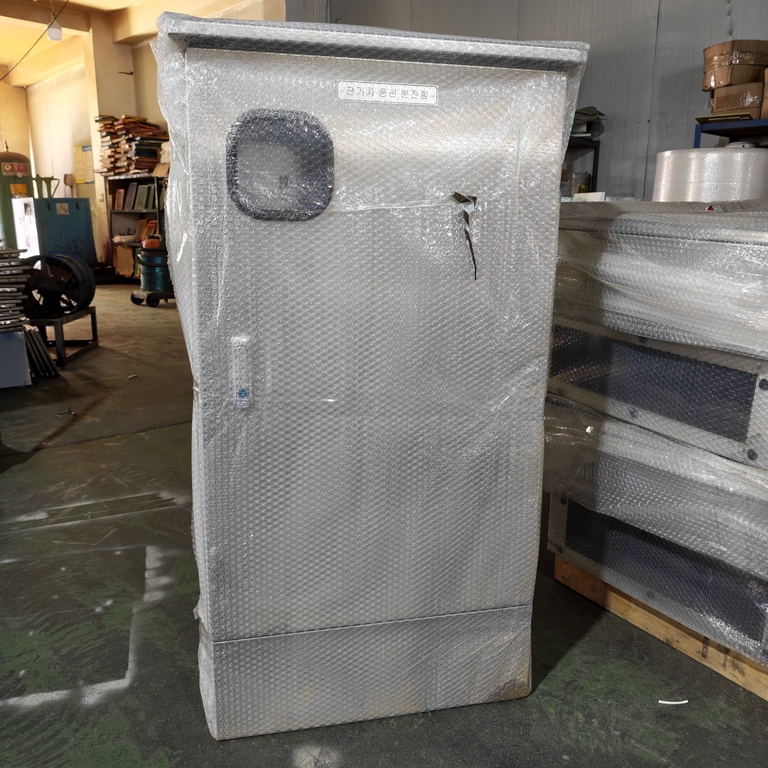
80 واحد هرگز در یک محل مونتاژ نمی نشینند، بنابراین مونتاژ کابینت سفارشی در مناطق به صورت دسته ای اجرا می شود. کابینت‌ها در یک لایه با دسترسی لیفتراک بین ردیف‌ها قرار می‌گیرند، و هر دسته تمام‌شده برای آزمایش قبل از ورود دسته بعدی حرکت می‌کند. کابینت خالی کمترین سفتی را دارد، بنابراین انباشته شدن، تخفیف درب را در واحد پایینی مخدوش می‌کند و عیب فقط در نصب درب نشان داده می‌شود.

هر واحد قبل از انتشار بررسی می شود. درب سه بار برای نشانه‌های ساییدگی می‌چرخد، شکاف حتی از بالا به پایین می‌چرخد، ضامن کاملاً درگیر می‌شود و هر پیچ قفسه و ستون مجدداً می‌چرخد. کارت مسافرتی موارد مناسب، تاریخ و پیکربندی را ثبت می‌کند و نمونه‌ای از هر دسته با شماره کارت با نتایج ثبت شده در رکورد دسته جمع‌آوری می‌شود.

مشخصات

ابعاد کابینت و ضخامت ورق برای طراحی ساخته شده است. گزینه های مواد عبارتند از فولاد ملایم، فولاد ضد زنگ 304 یا 316. رتبه های حفاظتی موجود در IP54، IP55، IP56 و IP65. گواهینامه CE وجود دارد و حداقل سفارش 10 قطعه است. ستون‌ها، قفسه‌ها، موقعیت‌های برش و تناسب اجزا از طراحی مشتری در هر مجموعه کابینت سفارشی پیروی می‌کنند.

این دسته پس از اتمام مونتاژ به سمت تست قدرت و بسته بندی حرکت می کند، با برنامه ریزی حمل و نقل دسته به دسته.

اخبار مرتبط
برای من پیام بگذارید
X
ما از کوکی ها استفاده می کنیم تا تجربه مرور بهتری به شما ارائه دهیم، ترافیک سایت را تجزیه و تحلیل کنیم و محتوا را شخصی سازی کنیم. با استفاده از این سایت، شما با استفاده ما از کوکی ها موافقت می کنید. سیاست حفظ حریم خصوصی
رد کردنقبول کنید